Fixed cone liner

Forro de cono fijo

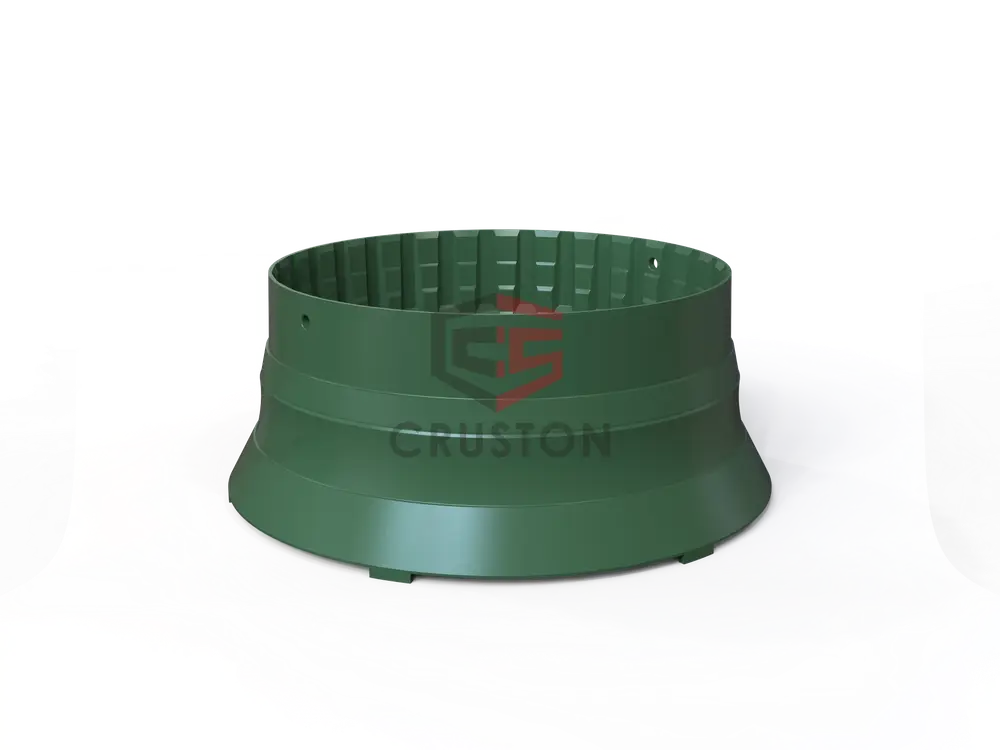
Forro de cono fijo para trituradoras de conos de 3 a 7 pies - hierro fundido de alto cromo de 55 HRC

El forro de cono fijo es una pieza de desgaste clave para trituradoras de cono, montada en el anillo cóncavo para proteger el marco de la trituradora de la roca abrasiva. Este revestimiento específico está fundido de hierro de alto cromo (ASTM A532 Clase III Tipo A) con una dureza mínima de 55 HRC y una resistencia a la compresión de 320 MPa.

Material Grade
High-Chromium Cast Iron (ASTM A532 Class III Type A)
Hardness
55 HRC (minimum 52 HRC)
Compressive Strength
320 MPa
Tolerance
±0.5 mm on critical dimensions

¿Cómo mejora el forro de cono fijo la eficiencia de trituración?

El revestimiento de cono fijo es un componente de desgaste crítico en trituradoras de cono, posicionado en el anillo cóncavo para proteger el bastidor principal del impacto y la abrasión. Este forro está diseñado específicamente para trituradoras de conos de 3 a 7 pies y está fundido de hierro de alto cromo (ASTM A532 Clase III Tipo A) con una dureza mínima de 55 HRC y una resistencia a la compresión de 320 MPa. La tolerancia de desgaste de 7-12 mm proporciona un intervalo de servicio más largo, reduciendo la frecuencia de cambios de forro. La composición química del revestimiento incluye 2,8-3,2% de carbono y 20-25% de cromo, que forma carburos duros que resisten a la abrasión de rocas duras como el granito y el basalto. Cada forro se mecaniza a una tolerancia de ±0,5 mm en dimensiones críticas, lo que garantiza un ajuste adecuado y minimiza el tiempo de instalación. Este forro de cono fijo es ideal para las etapas de trituración secundaria y terciaria en operaciones de minería y agregados.

En la minería y la producción de agregados, las trituradoras de conos operan bajo condiciones de alta carga continua, y el desgaste del revestimiento afecta directamente al tamaño del producto y al rendimiento. El revestimiento de cono fijo aborda esto manteniendo un perfil de cámara de trituración consistente a lo largo de su vida útil. Con una tolerancia de desgaste de 7 a 12 mm, el revestimiento puede procesar hasta 150.000 toneladas de material abrasivo antes de su reemplazo, dependiendo del tamaño de alimentación y la dureza. Esto reduce el tiempo de inactividad hasta en un 30% en comparación con los revestimientos de manganeso estándar. La construcción de hierro de alto cromo también resiste la deformación bajo alta presión, lo que garantiza que el espacio de trituración se mantenga estable y la gradación del producto se mantenga dentro de las especificaciones. Esto es particularmente beneficioso en plantas de agregados donde se requiere una forma de producto consistente para mezclas de hormigón y asfalto.

En comparación con otros forros de la misma serie, este forro de cono fijo ofrece un equilibrio único entre dureza y tenacidad. Mientras que los revestimientos de acero de manganeso estándar (acero Hadfield) tienen una dureza de 200 HB y se endurecen por trabajo hasta 500 HB, este revestimiento de hierro de alto cromo alcanza 55 HRC (aproximadamente 600 HB) desde el principio, proporcionando resistencia al desgaste inmediata sin necesidad de un período de endurecimiento por trabajo. La resistencia a la compresión de 320 MPa es un 15% mayor que los revestimientos típicos de acero martensítico, lo que le permite soportar fuerzas de trituración más altas. Además, el intervalo de temperatura de funcionamiento del revestimiento de -20°C a 450°C lo hace adecuado tanto para climas fríos como calientes, a diferencia de algunos revestimientos a base de polímeros que se degradan por encima de 100°C. Esto hace que el forro de cono fijo sea una opción versátil para operaciones globales.

  • Hierro de alto cromo (ASTM A532 Clase III Tipo A) con dureza de 55 HRC para una resistencia a la abrasión superior.
  • La tolerancia de desgaste de 7-12 mm amplía la vida útil en un 20-30% sobre los forros de manganeso estándar.
  • Mecanizado a una tolerancia de ±0,5 mm para un ajuste preciso y un tiempo de instalación reducido.
Características técnicas básicas y ventajas cuantificadas

STEP 1

Fundición de hierro de alto cromo (ASTM A532 Clase III Tipo A)

El revestimiento está fundido de hierro alto en cromo con una composición química de 2,8-3,2% de carbono y 20-25% de cromo, formando carburos duros M7C3 que proporcionan una excelente resistencia a la abrasión. El material cumple con las normas ASTM A532 Clase III Tipo A, lo que garantiza una calidad y un rendimiento consistentes. Esta composición proporciona una dureza de 55 HRC (mínimo 52 HRC), que es significativamente superior al acero de manganeso estándar (200 HB). La fracción de alto volumen de carburo (30-35%) resiste el desgaste de rocas duras y abrasivas como granito, basalto y taconita, extendiendo la vida útil del revestimiento en aplicaciones mineras exigentes.

STEP 2

Permiso de desgaste de 7-12 mm para una vida útil prolongada

El forro de cono fijo está diseñado con una tolerancia de desgaste de 7-12 mm en la superficie de trituración, lo que permite usarlo hasta que se alcance el límite de desgaste sin afectar la geometría de la cámara de trituración. Esta concesión se traduce en una vida útil de hasta 150.000 toneladas de material procesado, dependiendo de las características de la alimentación. En comparación con los forros estándar con una tolerancia de 5 mm, este forro reduce el número de reemplazos en un 20-30%, reduciendo los costos de mantenimiento y los tiempos de inactividad. La tolerancia de desgaste es uniforme a lo largo de la zona de trituración, lo que garantiza un tamaño consistente del producto a lo largo de la vida útil del revestimiento.

STEP 3

Resistencia a la compresión de 320 MPa para trituración de alta carga

Con una resistencia a la compresión de 320 MPa, este revestimiento puede soportar las altas fuerzas de trituración generadas en trituradoras de conos de 3 a 7 pies, que pueden exceder de 250 MPa durante cargas pico. La alta resistencia evita la deformación y el agrietamiento bajo presión, manteniendo la integridad de la cámara de trituración. Esto es particularmente importante en las etapas de trituración secundaria y terciaria donde el material ya está reducido en tamaño y requiere una mayor fuerza para fracturarse. La resistencia del forro también le permite manejar material sin fallas catastróficas, reduciendo el riesgo de apagones no planificados.

STEP 4

Mecanizado de precisión a ±0,5 mm Tolerancia

Cada revestimiento de cono fijo se mecaniza a una tolerancia de ±0,5 mm en dimensiones críticas tales como el diámetro y la altura de montaje. Esta precisión asegura un ajuste adecuado en el anillo cóncavo, eliminando huecos que podrían causar movimiento de forro o desgaste desigual. La tolerancia ajustada también reduce el tiempo de instalación, ya que no se requiere deslizamiento o molienda adicional. Esto es especialmente importante para los operadores que necesitan reemplazar los forros rápidamente durante las ventanas de mantenimiento programadas. La superficie mecanizada también promueve una mejor unión con el material de soporte, si se utiliza, asegurando aún más el revestimiento en su lugar.

Preguntas frecuentes sobre Fixed Cone Liner

Similar Models