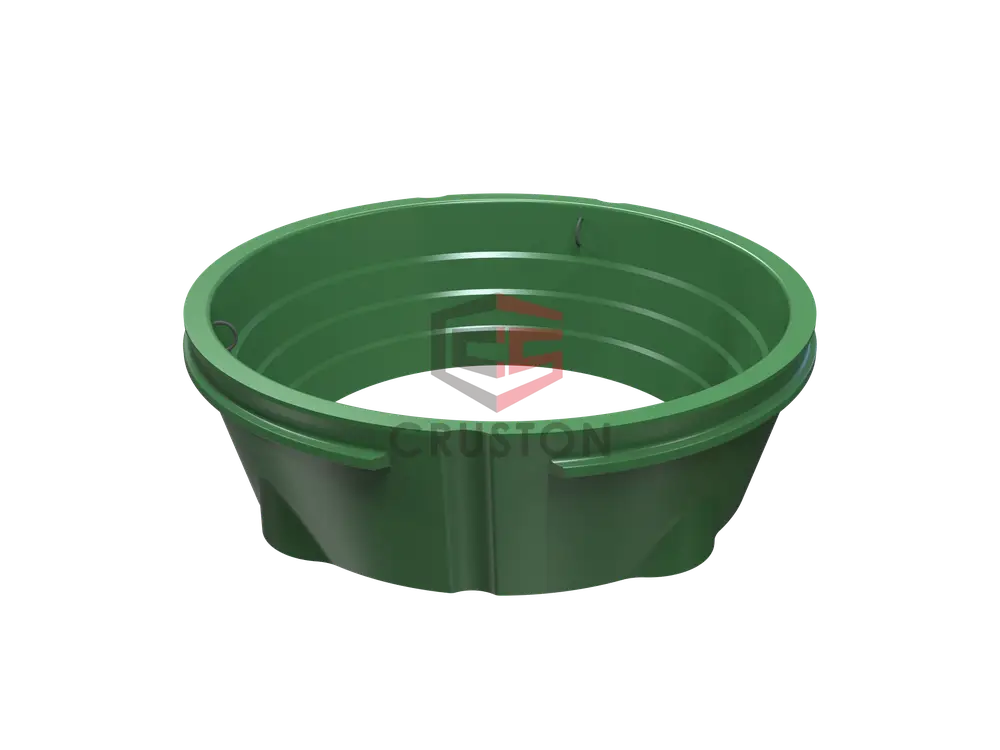
Upper stationary cone liner

Верхняя стационарная конусная линия

Mn18Cr2 Верхняя стационарная конусная подложка для конусных дробителей 7 футов - верхний идентификатор 450 мм, нижний идентификатор 1250 мм

Верхняя стационарная конусная накладка является критически важным компонентом износа в верхней дробильной камере конусных дробителей, предназначенной для защиты основной рамы и равномерного распределения кормового материала. Эта конкретная накладка имеет верхний внутренний диаметр 450 мм, внутренний диаметр дна 1250 мм и общую высоту 980 мм, что делает ее подходящей для 7-футовых конусных дробителей на вторичных и третьих стадиях дробления.

Material Grade
Mn18Cr2 (Hadfield Steel)
Top Inner Diameter
450 mm
Hardness
220-250 HB (as-cast)
Tensile Strength
≥ 850 MPa

Как верхняя стационарная конусная накладка повышает производительность дробленной камеры?

Верхняя стационарная конусная накладка является ключевой износной частью в верхней части дробильной камеры конусной дробилки. С верхним внутренним диаметром 450 мм, нижним внутренним диаметром 1250 мм и высотой 980 мм, он разработан для установки 7-футовых конусных дробителей, эффективно защищая основную раму от износа и обеспечивая оптимальный профиль дробительной полости. Излитая из стали Mn18Cr2 Hadfield, эта накладка достигает твердости 220-250 HB и прочности на растяжение не менее 850 МПа, обеспечивая отличную устойчивость к удару и абразии. Геометрия накладки точно рассчитана, чтобы соответствовать движению дробителя, способствуя равномерному износу и последовательному размеру продукта.

Эта верхняя стационарная конусная накладка обычно используется во вторичных и третьих дробленных цепях в рамках добычи, агрегата и переработки. Его основной функцией является равномерное распределение кормового материала вокруг камеры, предотвращение локализованной перегрузки и продление срока службы мантии и посуды. Верхнее отверстие 450 мм вмещает размеры подачи до 300 мм, в то время как диаметр дна 1250 мм обеспечивает плавный переход в нижнюю камеру. Поддерживая последовательный профиль дробления, эта накладка помогает достичь соотношения снижения от 4:1 до 6:1 в зависимости от применения и уменьшает необходимость частых корректировок.

По сравнению со стандартными облицовками Mn13Cr2, эта верхняя стационарная конусная облицовка Mn18Cr2 предлагает превосходную работоспособность и более длительный срок износа в высокоударных приложениях. Более высокое содержание марганца и хрома (18% Mn, 2% Cr) повышает способность накладки поглощать энергию удара и сопротивляться деформации. Кроме того, высота накладки 980 мм обеспечивает увеличенное покрытие основной рамы, снижая риск износа рамы и продлевая интервал обслуживания. С типичным сроком износа от 1500 до 2000 часов при дроблении твердой породы эта накладка минимизирует время простоя и снижает стоимость за тонну.

  • Оптимизированный профиль полости снижает потребление энергии до 15% по сравнению с обычными накладками.
  • Ультразвуковое испытание по ASTM A609 не обеспечивает внутреннего сужения или пористости.
  • Точно обрабатываемые монтажные поверхности гарантируют соответствие в пределах допуска ±0,5 мм.
Основные технические характеристики и количественные преимущества

STEP 1

Mn18Cr2 Hadfield Steel с твердостью 220-250 HB

Подкладка изготовлена из стали Mn18Cr2 Hadfield, которая затверждается с первоначальной твердости 220-250 HB до более 500 HB при ударе. Это свойство позволяет накладке поглощать высокие силы дробления без трещин, продлевая срок службы при первичном и вторичном дроблении абразивных материалов, таких как гранит и базальт. Содержание 18% марганца обеспечивает стабильную аустенитную структуру, в то время как 2% хрома улучшает коррозионную устойчивость и износоустойчивость.

STEP 2

Размеры точности: верхний идентификатор 450 мм, нижний идентификатор 1250 мм, высота 980 мм

С верхним внутренним диаметром 450 мм, нижним внутренним диаметром 1250 мм и общей высотой 980 мм эта накладка предназначена для 7-футовых конусных дробителей. Размеры имеют решающее значение для поддержания правильной геометрии дробленной камеры и обеспечения надлежащего подхода к основной раме. Каждая накладка обрабатывается до допуска ±0,5 мм на спаривающихся поверхностях, предотвращая неправильное выравнивание и уменьшая вибрацию во время работы.

STEP 3

Оптимизированный профиль износа для единообразного распределения материала

Профиль накладки разработан с использованием дискретного элементного моделирования (DEM) для оптимизации потока материала и распределения износа. Это приводит к более равномерному узору износа по поверхности облицовки, избегая локализованного глубокого износа, который может привести к преждевременному сбою. Полевые испытания показывают увеличение срока износа на 20% по сравнению с обычными конструкциями накладок, снижая время простоя и затраты на обслуживание.

STEP 4

Ультразвуковое испытание и обеспечение качества

Каждая верхняя стационарная конусная накладка подвергается ультразвуковому испытанию в соответствии с ASTM A609 для обнаружения внутренних дефектов, таких как сужение, пористость и трещины. Процесс литья включает в себя строгий контроль температуры лития и скорости охлаждения для обеспечения мелкозернистой микроструктуры. Кроме того, каждая накладка проверяется по размерам с помощью CMM для проверки соответствия спецификациям 450 мм/1250 мм/980 мм, обеспечивая надежную производительность.

Часто задаваемые вопросы о верхней стационарной конусной линии

Similar Models